 اینسرت تراشکاری
 اینسرت فرزکاری
 اینسرت شیار برش
 اینسرت گام زنی
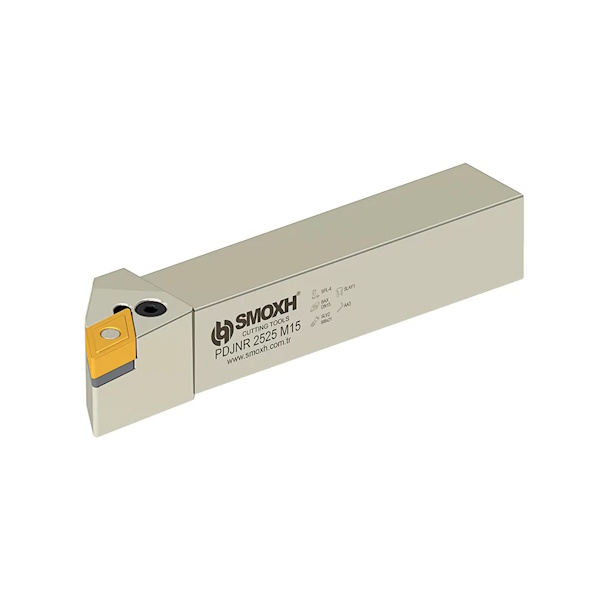 هلدر تراشکاری
 هلدر فرزکاری
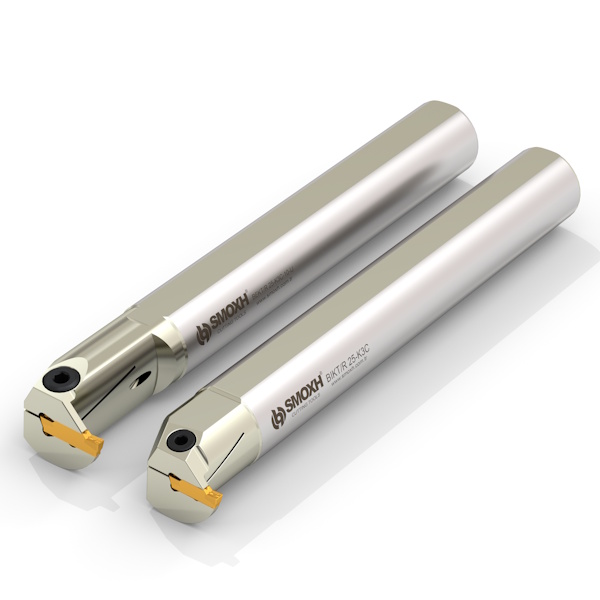 هلدر شیار برش
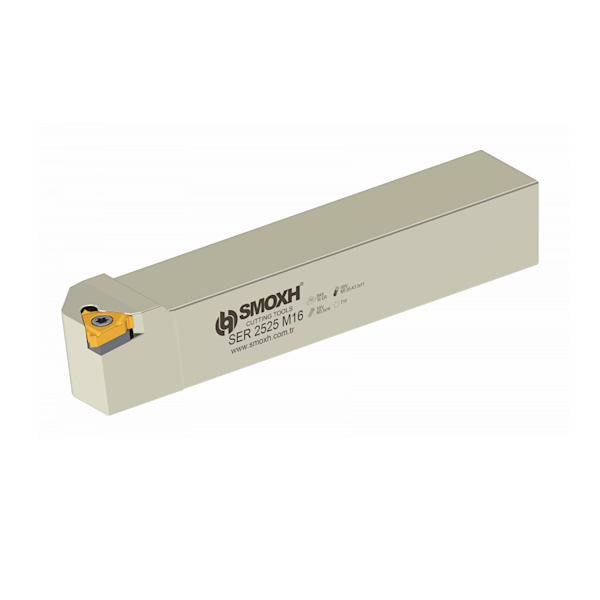 هلدر گام زنی

 هلدر تراشکاریهلدر فرزکاریهلدر گام زنیهلدر شیار و برش
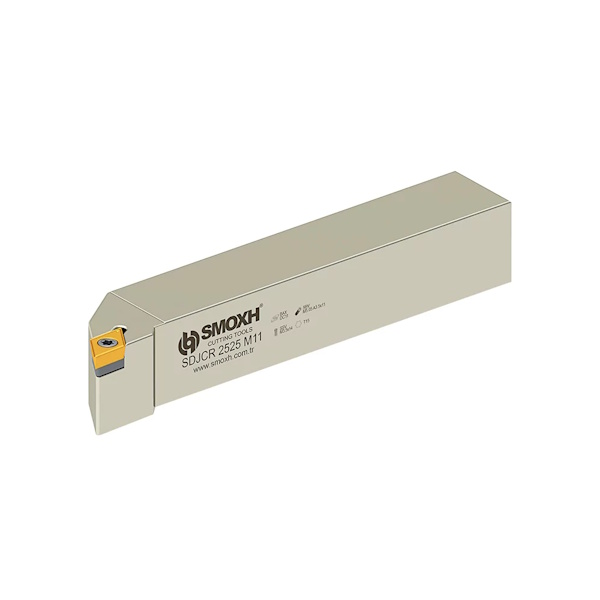
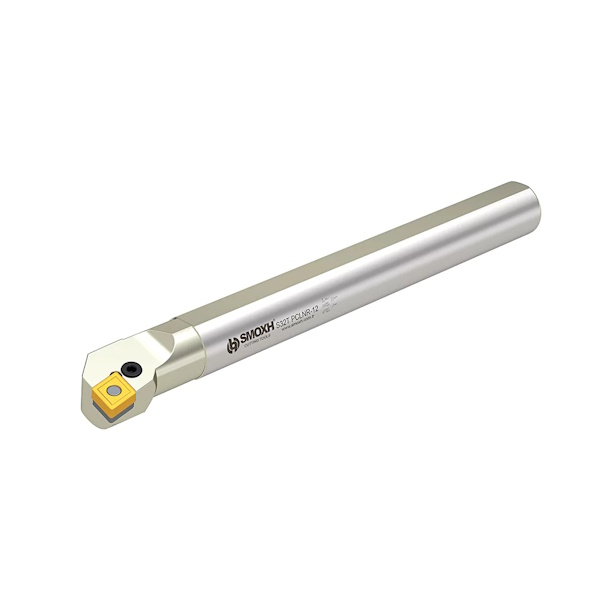

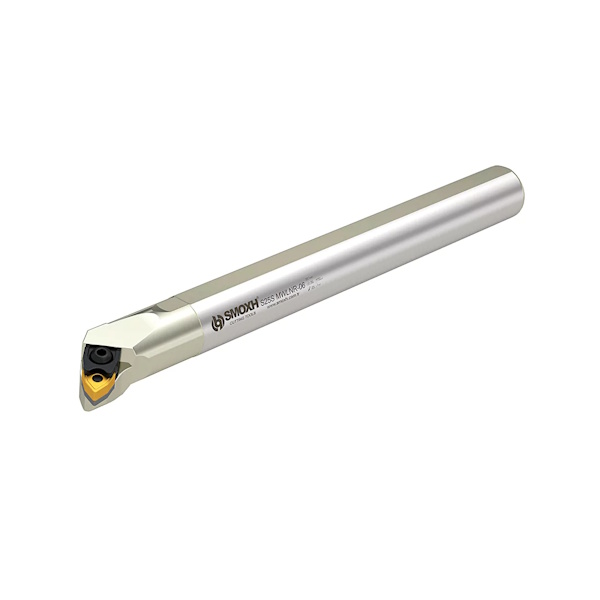

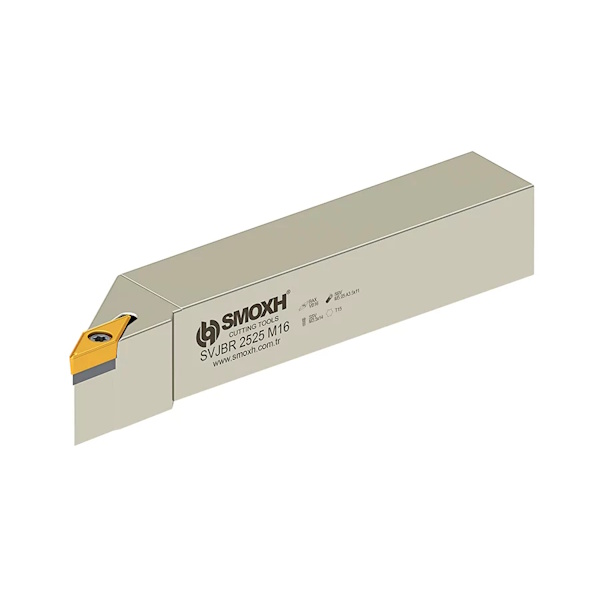


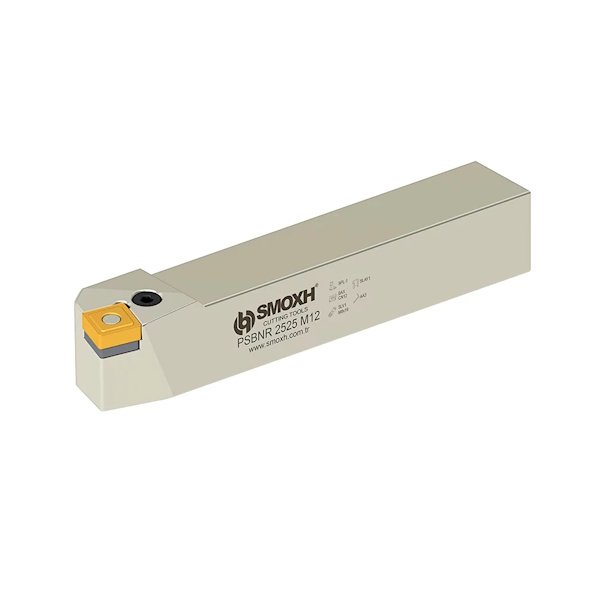



 هلدر تراشکاریهلدر گام زنیهلدر شیار و برش
 اینسرت فرزکاریاینسرت شیار برشاینسرت گام زنیاینسرت تراشکاریاینسرت شیار برشاینسرت گام زنیاینسرت تراشکاریاینسرت فرزکاریاینسرت گام زنیاینسرت تراشکاریاینسرت فرزکاریاینسرت شیار برش


محاسبه سرعت و پیشروی
توسط هوش مصنوعی
پارامترهای دقیق تراشکاری را بر اساس نوع اینسرت، جنس قطعه کار و نوع عملیات محاسبه کنید
| گروه ISO | ماده | Vc خشن (m/min) | f خشن (mm/rev) | ap خشن (mm) |
|---|---|---|---|---|
| P | فولاد کمکربن | 180–280 | 0.30–0.50 | 2.0–4.5 |
| M | استیل آستنیتی | 110–170 | 0.20–0.35 | 1.0–3.0 |
| K | چدن خاکستری | 120–200 | 0.25–0.45 | 1.5–4.0 |
| N | آلومینیوم | 350–600 | 0.20–0.40 | 1.5–4.0 |
| S | تیتانیوم | 50–90 | 0.15–0.25 | 1.0–2.0 |
| H | فولاد سخت | 70–110 | 0.10–0.20 | 0.5–1.5 |
ماشینحساب سرعت و پیشروی
مته فرز انگشتی کاربایدی
پارامترهای دقیق تراشکاری را بر اساس ابزار، جنس قطعه کار و نوع عملیات محاسبه کنید
| گروه ISO | ماده | Vc چینی (m/min) | Vc اروپایی/ژاپنی (m/min) | تفاوت |
|---|---|---|---|---|
| P | فولاد کمکربن | 70–100 | 100–120 | ~۲۵٪ |
| M | استیل آستنیتی | 35–55 | 55–70 | ~۲۵٪ |
| K | چدن خاکستری | 90–140 | 130–160 | ~۱۵٪ |
| N | آلومینیوم | 200–350 | 300–400 | ~۱۵٪ |
| S | تیتانیوم | 20–40 | 45–55 | ~۳۰٪ |
محاسبه سرعت برشی و پیشروی
با کمک هوش مصنوعی
راهنمای کامل + ماشینحساب هوشمند
انتخاب اشتباه سرعت برشی یا نرخ پیشروی، رایجترین دلیل شکستن مته فرز و خراب شدن سطح قطعهکار است. در این راهنما یاد میگیرید چطور پارامترهای فرزکاری را دقیق محاسبه کنید — و چرا مته فرزهای چینی به تنظیمات متفاوتی نیاز دارند.
سرعت برشی (Vc) چیست و چرا مهم است؟
سرعت برشی یا Cutting Speed (Vc) سرعت خطی لبه برنده ابزار در تماس با قطعهکار است (m/min). اگر Vc خیلی پایین باشد ابزار میخراشد و کند میشود؛ اگر خیلی بالا باشد گرمای بیش از حد پوشش را میسوزاند.
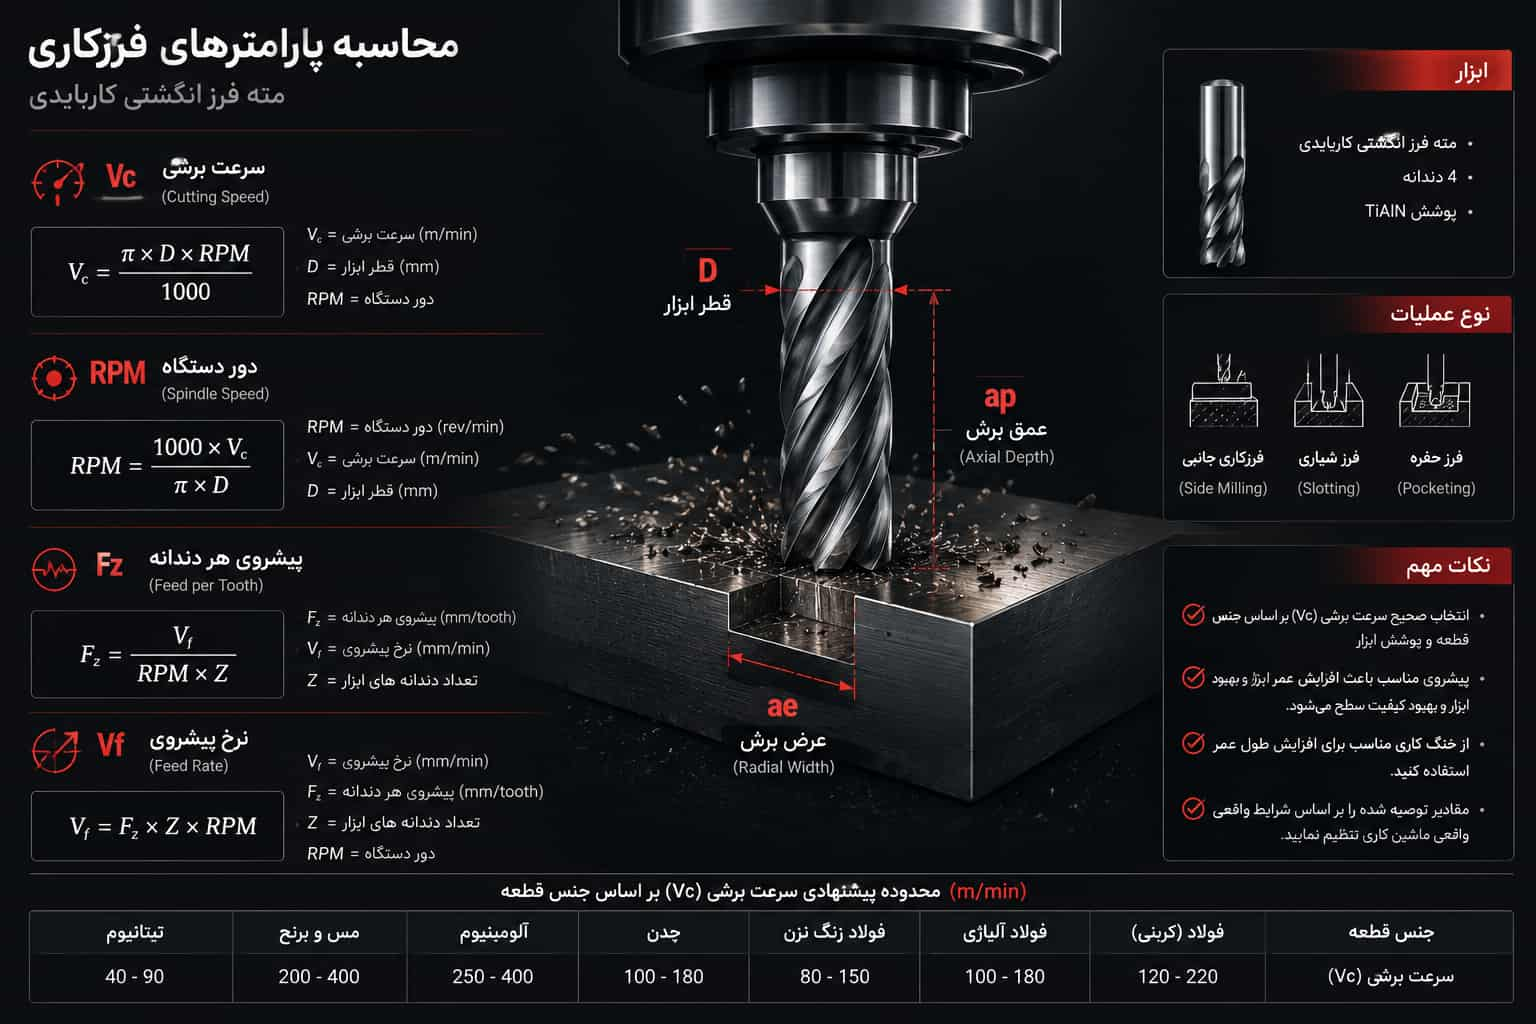
مثال: مته فرز ۱۲mm، فولاد کمکربن، Vc=100 m/min ← n = (100×1000)÷(3.14×12) = 2,653 RPM
تأثیر جنس قطعهکار بر پارامترها
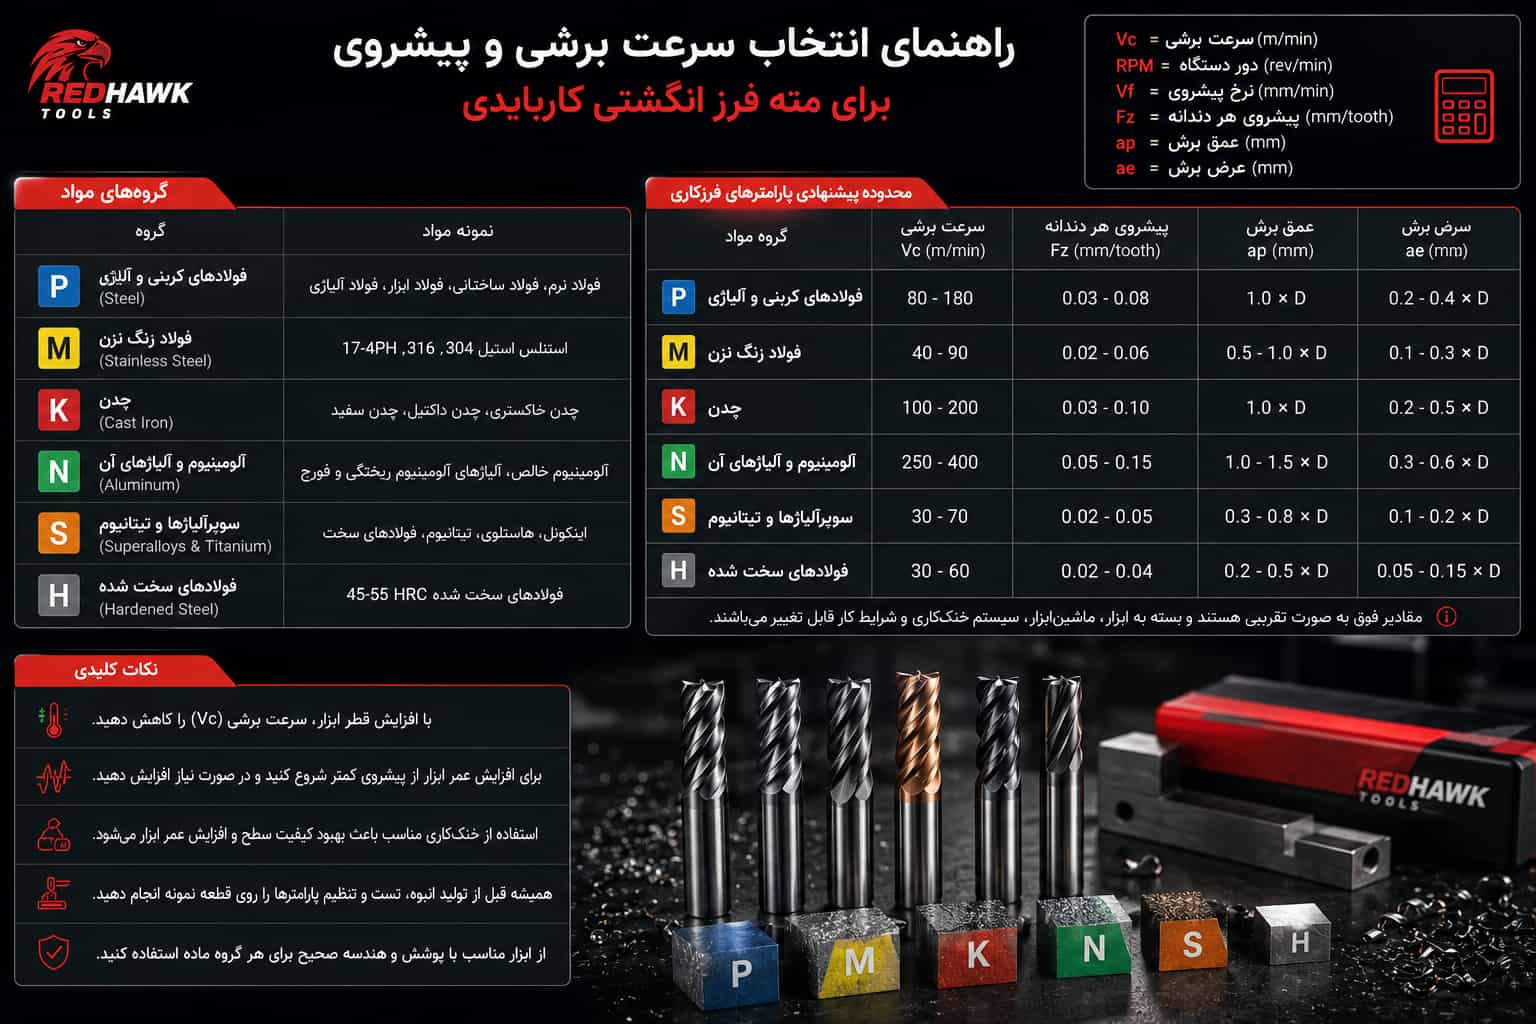
| گروه ISO | ماده | Vc خشن (m/min) | نکته کلیدی |
|---|---|---|---|
| P | فولاد کربنی | 70–130 | رایجترین ماده |
| M | فولاد زنگنزن | 35–70 | توقف ابزار ممنوع |
| K | چدن | 90–160 | براده شکننده |
| N | آلومینیوم | 200–650 | سرعت بسیار بالا |
| S | تیتانیوم/سوپرآلیاژ | 15–55 | سختترین گروه |
| H | فولاد سخت | 35–90 | ae خیلی کم |
مته فرز چینی در برابر اروپایی
ابزارهای ZCC-CT، OKE و JXJTC معمولاً ۱۵ تا ۳۰ درصد سرعت برشی پایینتری نسبت به Sandvik، OSG و Kennametal دارند.
ماشینحساب پارامتر ردهاک
نوع ابزار، قطر، لبه، پوشش و ماده را انتخاب کنید — RPM، Vf، ap، ae و MRR را فوری دریافت کنید.
رفتن به ماشینحساب مته فرز ↑